Uutiset

Kylmävalssatun kelan pintavikojen tunnistamisopas: Vian luokittelusta hyväksymispäätökseen

Kylmävalssatut NatureSteel-kelatkäytetään laajasti kodinkone-, auto- ja laitteistoleimausteollisuudessa. Ydinero kuumavalssattuihin keloihin on levyn pinnassa: kuumavalssatuissa nauhoissa on hilsettä, karkeita pintoja ja suuria mittatoleransseja; Kylmävalssatut nauhat käyvät läpi monivaihevalssauksen huoneenlämmössä, jolloin saadaan puhtaat, sileät pinnat ja tarkat mitat.


Pintavirheet muodostavat kriittisiä vaaroja kylmävalssatuille keloille. Rullajäljet, naarmut, kellertävät tahrat, kelan tukkeutuminen ja muut viat voivat johtaa leimausosien hylkäämiseen ja maalin muodostumiseen lievissä tapauksissa tai täyden erän hylkäämiseen vaikeissa tapauksissa. Jotkut viat jäävät piileviksi toimituksen yhteydessä ja ilmenevät vasta leimaamisen aikana, mikä aiheuttaa helposti vastuuriitoja.


Tämä asiakirja auttaa käyttäjiä tunnistamaan vikoja, jäljittämään vastaavia tuotantoprosesseja, arvioimaan laatua standardien mukaan ja toteuttamaan ennaltaehkäiseviä valvontatoimia tuotantolinjoilta merirahtipakkauksiin. Se toimii referenssinä hankintahenkilöstölle, laaduntarkastajille ja asiaankuuluville insinööreille.


I. Miksi pinnanlaatu määrittää suoraan leimaustuoton?


Pinnan laatu ei ole vain esteettinen huolenaihe; sen vaikutukset leviävät koko tuotantoketjuun.


Ensimmäinen vaihe: Leimaus. Suikaleet (pinnalle paljastuvat sisäiset sulkeumat) toimivat halkeilun alkupisteinä. Reunojen mikrohalkeamat leviävät murtumisiksi syvävetossa. Huonosti tasaiset aaltoilevat levyt aiheuttavat epävakaa sijoittelua meistien sisällä ja johtavat toleranssin ulkopuolisiin osien mittoihin.


Toinen vaihe: Päällystys ja galvanointi. Jäännösöljy aiheuttaa maalikraattereita ja elektroforeesireikiä. Rullajäljet ​​ja naarmut suurentuvat näkyväksi täpläksi galvanoinnin jälkeen. Oksidisävy (keltaiset tahrat) heikentää suoraan emaloinnin ja väripinnoituksen tarttuvuutta.


Kolmas vaihe: Jälkimyynti. Ulkonäkökriittisten komponenttien, kuten kodinkonepaneelien ja autojen sisäpaneelien, pintavirheet johtavat suoraan valmiiden tuotteiden ulkonäköongelmiin. Tässä vaiheessa häviöt ulottuvat yksittäisen arkkierän lisäksi valmiiden tuotteiden kustannuksiin ja toimitusaikatauluihin.


Tästä syystä alalla vallitsee yksimielisyys: teräslaatu ja paksuus asettavat alarajan kylmävalssatuille keloille, kun taas pinnan laatu asettaa ylärajan valmiille tuotteille. Pintalaatujen selkeä määrittäminen tilauksen tekohetkellä on paljon kustannustehokkaampaa kuin jälkikiistat.

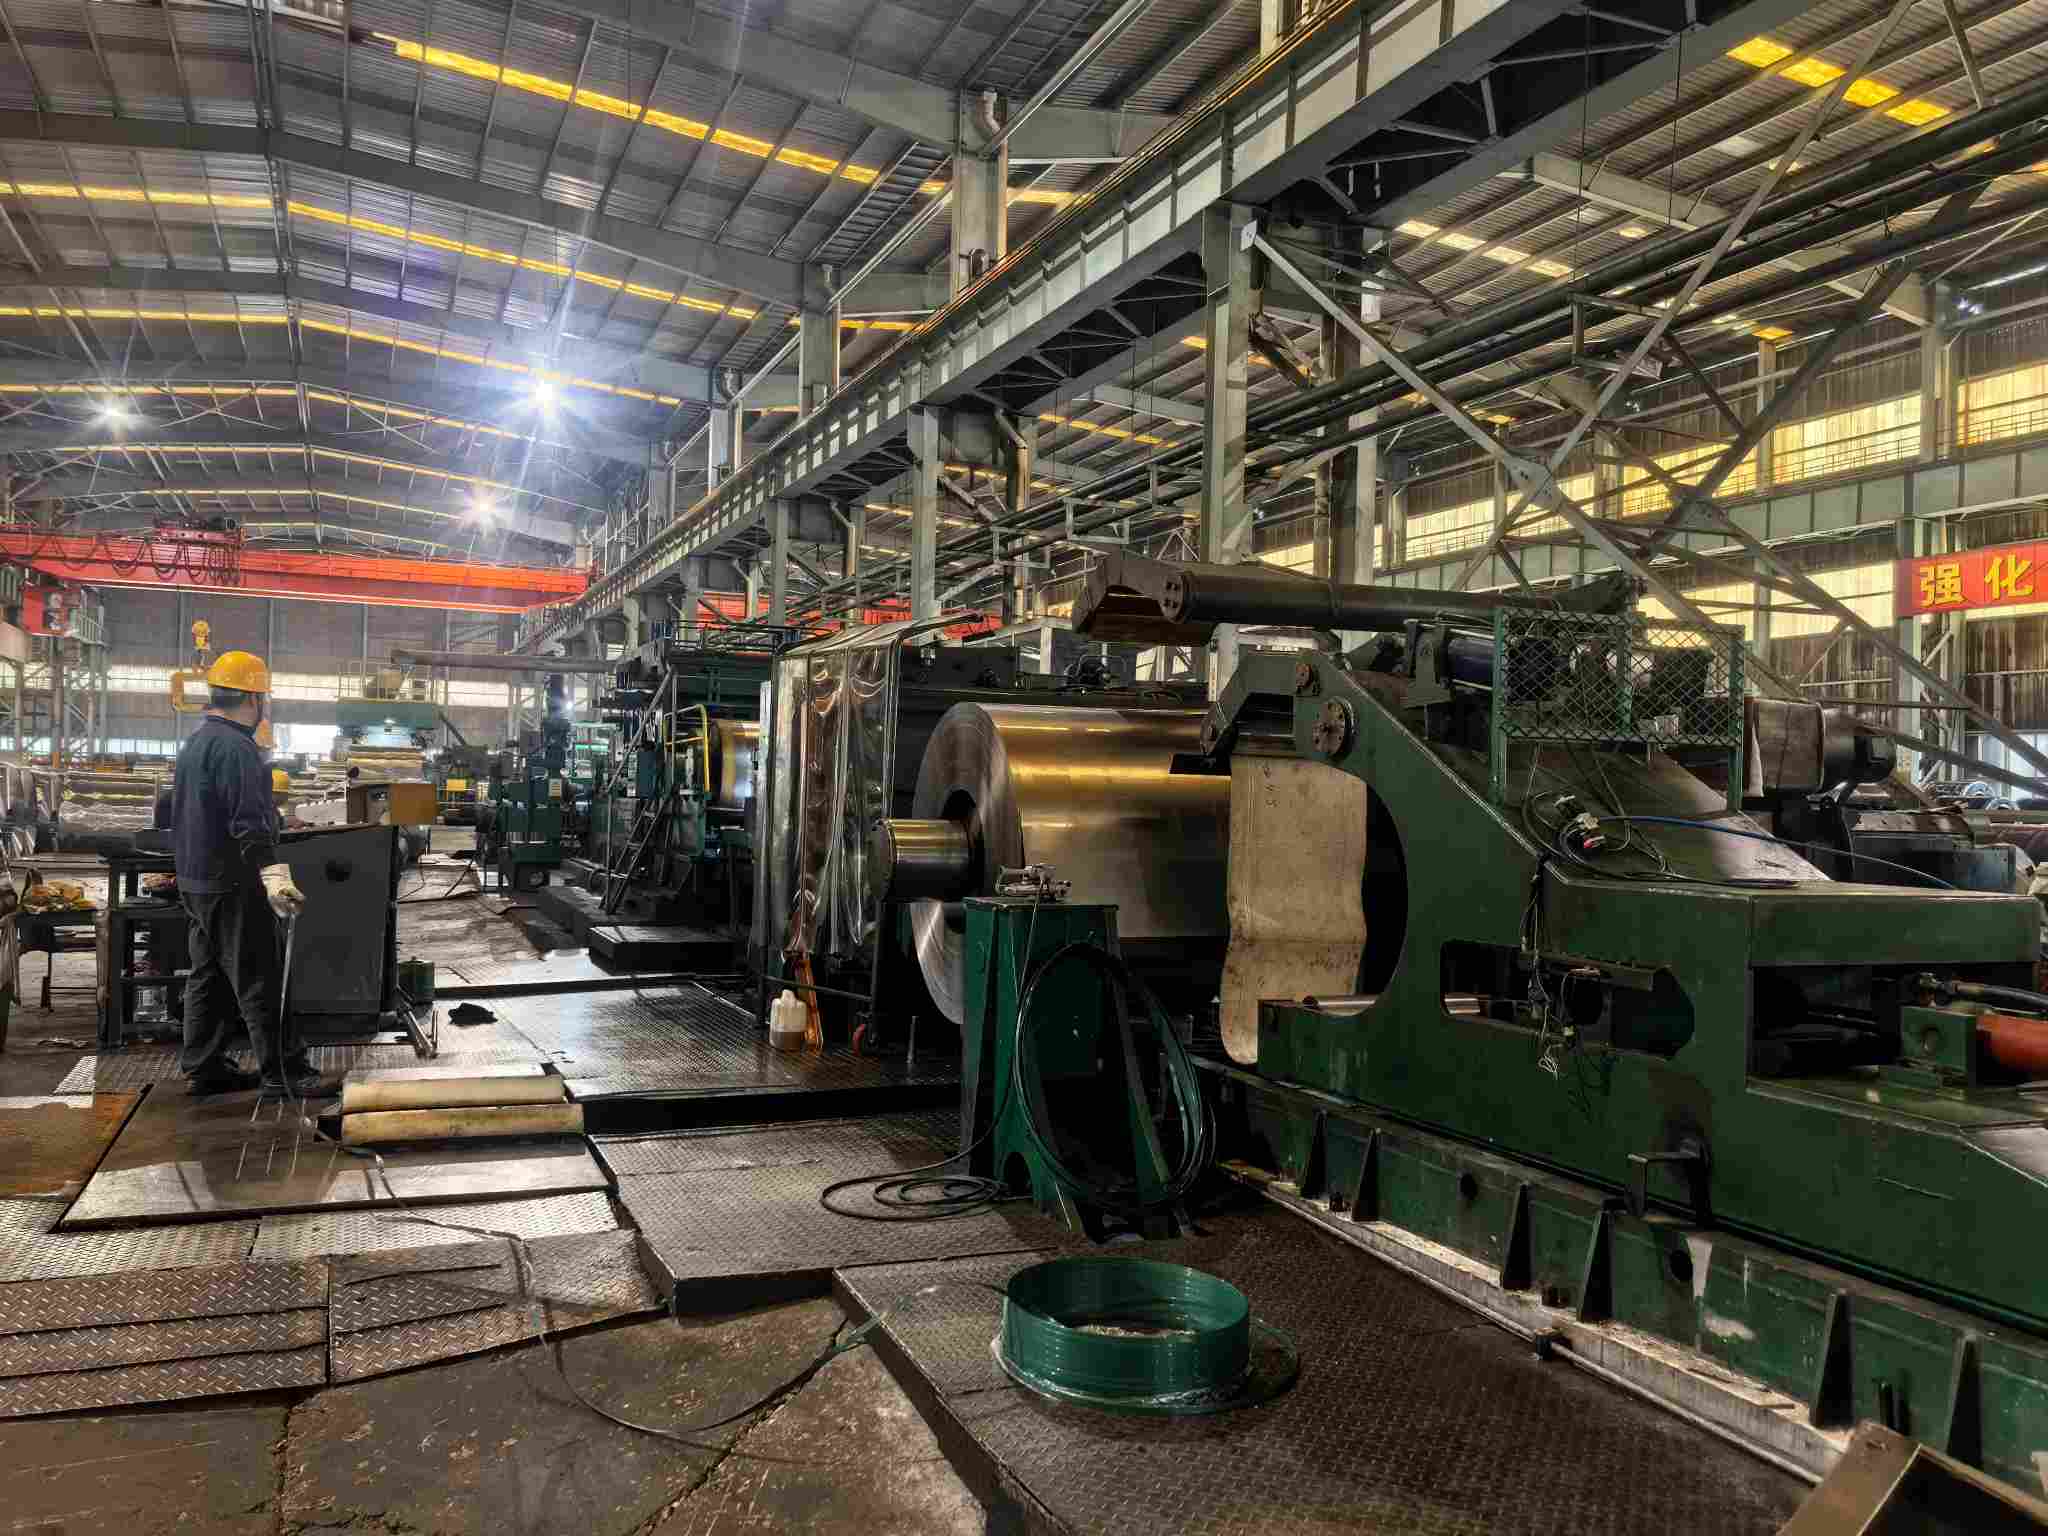
Cold rolling mill workshop

II. Kylmävalssattujen kelojen yleinen pintavikojen luokitus


Viat ryhmitellään valmistusvaiheen mukaan, josta ne ovat syntyneet: valssausprosessissa ilmenevät viat, hehkutus- ja peittausprosesseissa sekä varastoinnin ja kuljetuksen aikana ilmenevät viat. Tämä luokittelu mahdollistaa suoran jäljittämisen vastuullisiin prosesseihin, kun vikoja havaitaan.


Jokainen vika on kuvattu yhtenäisessä muodossa: Ulkoasuominaisuudet → Syyt → Alavirran vaikutukset → Viitehyväksyntäkriteerit.


2.1 Valssausprosessissa ilmenevät viat


Reunan halkeilu


  •  Ulkonäkö: Jatkuvat tai ajoittaiset halkeamat teräslevyjen tai -nauhojen reunoilla, jotka vaihtelevat pienistä pursemaisista piirteistä rosoisiin, avoimia murtumia vaikeissa tapauksissa.
  •  Syyt: Reunametalliin kohdistuu kolmiakselinen jännitys valssauksen aikana ja se ylittää materiaalin sitkeysrajat. Yleisiä vaikuttavia tekijöitä ovat sisääntulevat reunavirheet, sisään painunut reuna-asteikko, kulkuvähennyksen väärä jakautuminen ja liiallinen vierintäjännitys.
  •  Vaikutukset: Halkeamat leviävät halkaisun aikana; murtumat alkavat reunoista leimaamisen aikana, mikä tekee syvävedetyistä osista suoraan käyttökelvottomia.
  •  Tuomio: Halkeamat määritellään standardien mukaan palvelua haitallisiksi virheiksi, eikä niitä saa sallia. Pienet reunapurseet voidaan hyväksyä ehdollisesti, jos ne poistetaan kokonaan halkaisun jälkeen.


Aaltoilu / solki


  •  Ulkonäkö: Epätasaiset levypinnat, joissa on aaltoilevia profiileja tai reuna-/keskialueen vääntymistä vapaan tilan olosuhteissa.
  •  Syyt: Väärä telan kruunuasetus, epätasainen telan lämpötila, joka aiheuttaa "lämpökruunun", suuri sisään tuleva poikkisuuntainen paksuuspoikkeama ja vaihteleva rullausjännitys.
  •  Vaikutukset: Syöttöpoikkeama automaattisissa leimauslinjoissa. Jos aaltoilu johtuu levyn muotojärjestelmän vioista, jäännösjännitys aiheuttaa takaisinjoustamisen myös tasoituksen jälkeen.
  •  Judgment: Flatness tolerances are explicitly specified in standards. Pieni aaltoilu voidaan korjata tasoittamalla; non‑compliant parts whose waviness remains out‑of‑tolerance post‑levelling shall be deemed non‑conforming.


Roll Marks


  •  Ulkonäkö: Säännölliset painaumat levyn pinnoilla, joiden väli vastaa rullan ympärysmittaa. Tämä ominaisuus erottaa rullajäljet ​​naarmuista.
  •  Syyt: Kolhut telan pinnoilla tai kiinnittyneet vieraat aineet (kalkkijäämät, öljyliete), jotka siirtävät painejälkiä arkkien pinnoille.
  •  Vaikutukset: Kosmeettisten osien suorat ulkonäkövirheet; jännityskeskittymä syvennyksissä leimaamisen aikana.
  •  Arvio: Tiettyjen pintalaatujen mukaan. Pienet rullamerkit ovat sallittuja luokassa FB kansallisten standardien mukaisesti. Grade FC:n laadukkaammalla puolella ei saa olla visuaalisesti ilmeisiä vikoja. Selkeät jaksottaiset kallistusjäljet, joissa on havaittavissa oleva syvyys, katsotaan vaatimustenvastaisiksi Grade FC/FD:lle.


Naarmut


  •  Ulkonäkö: Ei-jaksolliset, suunnatut lineaariset arvet, joissa on havaittavissa oleva vastus käsin kosketettaessa.
  •  Syyt: Kovia vieraita aineita, jotka tarttuvat rullapöytiin, ohjauslevyihin tai ohjausteloihin; epävakaan kelajännityksen aiheuttama kerrosten välinen luisto.
  •  Vaikutukset: Tietyn syvyyden ylittävistä naarmuista tulee halkeilun alkukohtia ja ne aiheuttavat ulkonäöltään suuntautuneiden osien hylkäämistä.
  •  Tuomio: Kriteerit vastaavat rullamerkkejä koskevia kriteerejä, jotka on toteutettu pintalaatulausekkeiden mukaan. Alan yleinen käytäntö: pienet naarmut, joiden syvyys ei ylitä puolta paksuustoleranssista, voidaan neuvotella sopimuksen mukaan.


#### Paksuuspoikkeama nauhaa pitkin


  •  Ulkonäkö: Paljaalla silmällä tuskin havaittavissa, mikä ilmenee epäyhtenäisenä paksuudena yksittäisen arkin eri kohdissa.
  •  Syyt: AGC (Automatic Gauge Control) -järjestelmien viivästynyt vaste, sisääntulevat paksuusvaihtelut ja poikkeamat vierintävoiman asetuksissa.
  •  Vaikutukset: Leimattujen osien seinämän paksuus on epätasainen; paksuuden vaihtelut heikentävät automatisoitujen tuotantolinjojen syöttö- ja muovausvakautta.
  •  Tuomio: Mitattu paksuusmittareilla vakiopaksuustoleranssitaulukoita vastaan. Huomautus: toleranssitaulukot segmentoidaan nimellispaksuuden ja -leveyden mukaan sen sijaan, että ottaisivat käyttöön yleisen yksittäisen arvon.


Suikaleet


  •  Ulkonäkö: Eripituisia pitkulaisia ​​hopeanhohtoisia kirkkaita tai tummia raitoja, joita esiintyy enimmäkseen kelojen päissä, kelojen pyrstöissä tai paikallisissa vyöhykkeissä.
  •  Syyt: Teräksen sisällä olevat ei-metalliset sulkeumat (esim. alumiinioksidi) venyvät valssauksen aikana ja tulevat lopulta näkyviin pinnoille.
  •  Vaikutukset: Suurin syvyysvedon aikana tapahtuvan halkeilun alkulähde. Paljon vaarallisempia kuin tavalliset naarmut, naarmut edustavat pinnan ilmentymiä sisäisistä materiaalivirheistä.
  •  Tuomio: Sisällykset luokitellaan standardien mukaan haitallisiksi vikoiksi, eikä niitä saa sallia. Paikalliset siivut viittaavat yleensä metallurgisiin ja jatkuvaan valuongelmiin, ja niitä ei yleensä pidetä vaatimustenmukaisina.


 2.2 Hehkutus- ja peittausprosesseissa esiintyneet viat


#### Kellertävä värjäys / oksidisävy


  •  Ulkonäkö: Paikallinen kellertävänruskea värjäytyminen arkkien pinnoilla; koko kelan väriero vaikeissa tapauksissa.
  •  Syyt: Jäljellä olevan öljyn karbonoituminen jälkihehkutuksen jälkeen; uunin suojailman riittämätön kastepisteen säätö (vety / typpi-vety-seokset), mikä johtaa lievään hapettumista.
  •  Vaikutukset: Emailoinnin, väripinnoituksen ja maalauksen tarttuvuuden vakava heikkeneminen; väriero hylkää suoraan ulkonäkölaatuiset osat.
  •  Tuomio: Vähäinen oksidisävy on sallittu luokassa FB. Grade FC/FD asettaa vaatimuksia värierolle ja tarttuvuudelle; esiintyminen johtaa vaatimustenvastaisuuteen. Oikein käytetyt kirkashehkutusuunit, joissa on vetysuoja, eivät saa tuottaa näkyviä kellertäviä tahroja.


Kelan esto


  •  Ulkonäkö: Paikallinen kerrosten välinen tartunta estää kelaamisen; repeytyneitä tai kumimaisia ​​jälkiä jää levypinnoille, joissa kiinnittyneet kerrokset irtoavat toisistaan.
  •  Syyt: Liiallinen hehkutuslämpötila, korkea kelausjännitys, paikallinen keskittynyt paine levyn huonosta muodosta; erittäin sileät pinnat lisäävät tarttumista entisestään.
  •  Vaikutukset: Suuret yhtenäiset pinta-alat muuttuvat viallisiksi tarttumis-repeämisalueilla.
  •  Tuomio: Tarttuman repeytymävaurio on ilmeinen vaatimustenvastainen vika. Tämä klassinen hehkutusprosessin ongelma johtuu tavallisesti virheellisistä hehkutusparametriasetuksista.


Ylipeittauskuopat


  •  Ulkonäkö: himmeät arkkipinnat peitetty tiheillä hienoilla painaumuksilla ja niissä on karkea kosketustuntu.
  •  Syyt: Liian korkea happokylvyn lämpötila, väärä happopitoisuus tai pitkittynyt upotusaika peittausosissa, mikä johtaa rautasubstraatin ylikorroosioon.
  •  Vaikutukset: Pinnan ylikarheus heikentää pinnoitteen tarttuvuutta; materiaalin paksuuden vähentäminen vaikeissa tapauksissa.
  •  Arvio: Pienet kuopat voidaan sallia alemmille pintalaaduille ilman muovausvaurioita. Pitit ovat kiellettyjä Grade FC/FD:lle.


Lüders Lines / Stretcher Strain


  •  Ulkonäkö: Aaltoilevat nauhamaiset liukumerkit, jotka ilmestyvät leimattujen komponenttien pinnoille.
  •  Huomautus: Tämä on materiaaliominaisuus eikä vika. Vähähiilistellä teräksillä, kuten DC01 ja SPCC, on myötötaso, ja epätasainen muodonmuutos leimaamisen aikana synnyttää Lüdersin viivoja. Terästehtaat poistavat tuottotasanteet skin-pass -valssauksen avulla pienellä vähennyksellä.
  •  Keskeinen kohta: Skin passin tehokkuus heikkenee säilytysajan kuluessa. Luonnollinen ikääntyminen tuo uudelleen satotasangot. Standardit määrittelevät takuuajat: EN 10130 takaa, ettei Lüders-linjoja toimiteta kuuden kuukauden kuluessa DC05:n skin-passin jälkeen; DC06/DC07:llä on rajoittamaton takuu. GB/T 5213 erittelee ajanjaksot pintalaadun mukaan: noin kolme kuukautta korkealaatuisille pinnoille (FC/FD) ja noin kuusi kuukautta yleisille pinnoille (tarkat arvot katso alkuperäisistä standardeista ja sopimuksista).
  •  Tuomio: Yli-ikääntymisestä syntyneitä Lüders-linjoja ei yleensä luokitella laatuvirheiksi. Ostajien tulee määrittää varastointiajat ja "first-in, first-out" -varastokäytännöt tilauksen yhteydessä.


Öljyn jäännös


  •  Ulkonäkö: Epätasaisia ​​öljykalvoja levypinnoilla, jotka näkyvät juovina tai öljyn kerääntymispisteinä.
  •  Syyt: Elektrolyyttisten rasvanpoistoosien riittämätön suorituskyky tai hallitsematon öljyn levitys skin-pass roll -rullauksen jälkeen.
  •  Vaikutukset: Maalikraatterit ja elektroforeesireiät; liialliset öljykalvot heikentävät hitsaustehoa.
  •  Tuomio: Standardit määrittelevät tavallisesti öljyllä toimitetut tuotteet, joiden öljykalvot voidaan poistaa emäksisellä puhdistuksella. Vaatimustenvastaisuus koskee, kun epätasainen jäännösöljy aiheuttaa loppupään prosessihäiriöitä.


2.3 Varastoinnin ja kuljetuksen aikana ilmenneet viat (korkean vastuun riita-alue)


Vesitahra ruoste


  •  Ulkonäkö: Vaaleankeltaisesta tummanruskeaan ruostetahrat, jotka alkavat enimmäkseen levyn pinnoilta tai reunoista; havaitaan usein merirahdissa.
  •  Syyt: Säiliön hikoilusta johtuva kondensoitunut kosteus lämpötila-kosteuseroista, merisuolasuihku; paljaat kelat, joista puuttuu ruosteenkestävä pakkaus tai pakkaus on vaurioitunut.
  •  Vaikutukset: Maali rakkuloita ruosteisten alueiden päällä; täyden kelan alentaminen vaikeissa tapauksissa.
  •  Tuomio: Yksi kiistaalttiimmista puutteista. Vastuu määräytyy kolmen tekijän perusteella: ① Ruosteen väri: tuore ruoste näyttää kirkkaan keltaiselta / oranssinpunaiselta; vanha ruoste muuttuu tummanruskeaksi tai jopa mustaksi. ② Pakkauksen eheys: ruosteenestopaperin, muovikalvojen ja reunasuojainten olosuhteet. ③ Aikajana: tuotanto-/öljyn käyttöpäivämäärien ja saapumispäivien vertailu ruosteenestostandardien voimassaoloaikojen välillä (kansalliset standardit määrittelevät kuuden kuukauden ruosteeton voimassaoloajan öljytoimitetuille keloille normaaleissa varastointi- ja kuljetusolosuhteissa). Jos korroosiota esiintyy ehjällä pakkauksella ruosteenestoajan puitteissa, vastuu on toimittajalla. Vaurioitunut pakkaus tai vanhentunut varastointi siirtää vastuun ostajille.


Kolhujen käsittely


  •  Ulkonäkö: Paikallisia painaumia tai kolhuja, jotka ovat keskittyneet enimmäkseen ulompiin kelojen kääreisiin ja nostimen kosketuspisteisiin.
  •  Syyt: Virheellinen nosto, pinoaminen ja riittämätön kiinnitys kuljetuksen aikana.
  •  Tuomio: Paikalliset ulkokääreen kolhut voidaan hyväksyä ehdollisesti sen jälkeen, kun vahingoittuneet kääreet on poistettu ilman toimintahäiriöitä. Laajalle leviävät kolhut tekevät keloista epämääräisiä.


Teleskooppi / Loose Coil


  •  Ulkonäkö: Väärin kohdistetut kelan päätypinnat muodostavat teleskooppisen porrastetun profiilin; löysät sitomishihnat.
  •  Syyt: Väärä kohdistus kelauksen aikana, väärä kireys ja hihnan löystyminen kuljetuksen aikana.
  •  Vaikutukset: Arkin naarmuuntuminen ja syöttöpoikkeama kelaamisen aikana; varaston turvallisuusriskit.
  •  Tuomio: Väärin kohdistetut päätypinnat toleranssirajojen ulkopuolella ovat vaatimustenvastaisuutta. Löystyneet hihnat kiristetään uudelleen varastoissa.


2.4 Pikaopas Vikataulukko


Vika Vastuullinen prosessi Tyypilliset syyt Sallittu FB-luokkaan Sallittu FC/FD-luokille
Reunan halkeilu Pyörivä / saapuva materiaali Liiallinen reunajännitys Ei sallittu Ei sallittu
aaltoilu Rullaa Väärä rullan kruunu / kireys Ei sallittu, jos se on toleranssin ulkopuolella Ei sallittu, jos se on toleranssin ulkopuolella
Roll Marks Rullaa Rullapinnan vauriot / vieraat esineet Pieni sallittu Ei sallittu
Naarmut Rullaus/leikkaus Vieraita aineita rullareiteillä Pieni sallittu Ei sallittu
Paksuuspoikkeama nauhaa pitkin Rullaa AGC-säätöpoikkeama Ei sallittu, jos se on toleranssin ulkopuolella Ei sallittu, jos se on toleranssin ulkopuolella
Suikaleet Teräksen valmistus / jatkuvavalu Sisällytykset Ei sallittu Ei sallittu
Kellertävä värjäys Hehkutus Jäännösöljyä / huono ilmapiiri Pieni sallittu Ei sallittu
Kelan esto Hehkutus Väärä lämpötila / jännitys Ei sallittu Ei sallittu
Ylipeittauskuopat Peittaus Hallitsematon peittaus Pieni sallittu Ei sallittu
Lüders Lines Aineellinen omaisuus Sadon tasanne / ikääntyminen Ei vika, säilytysajan rajoitusten alainen Ei vika, lyhyemmät sallitut säilytysajat
Öljyn jäännös Rasvanpoisto / ihonpoisto Riittämätön rasvanpoisto Ei sallittu Ei sallittu
Vesitahra ruoste Varastointi & kuljetus Kosteus / vaurioitunut pakkaus Ei sallittu (poikkeukset vanhentuneesta ruosteenestovoimasta)

Ei sallittu


III. Tarkastus paikan päällä: käytännön testausmenetelmät ja 10 minuutin hyväksyntälista


3.1 Neljä paikan päällä tehtävää tarkastustekniikkaa


Sivuvalon visuaalinen tarkastus. Kriittisin pinnantarkistustekniikka. Rullaa arkit auki metri metriltä matalan kulman sivuvalon alla 45 asteen kulmassa. Aaltoilu, kallistusjäljet ​​ja heikot naarmut tulevat esiin sivuvalossa, kun taas monet viat jäävät näkymättömiksi suorassa etuvalaistuksessa – yleinen kuollut piste vastaanottaville osapuolille. Anna etusija 50 millimetrin reuna-alueelle, jossa reuna halkeilee ja purseet usein esiintyvät.


Tunteellinen arviointi. Liu'uta kynnet pintakuvioiden poikki: rullausjäljet ​​aiheuttavat säännöllistä vetoa; naarmut aiheuttavat jatkuvaa vetoa. Viipaleiden kosketusominaisuudet ovat lähellä tavallisia naarmuja; tunnistaminen edellyttää sijainnin (enimmäkseen kelojen päissä/pyrstöissä) ja myöhemmän leimauksen yhdistämistä.


Laitteen mittaus. Käytä kannettavia paksuusmittareita paksuuden näytteenottoon kelan päästä, keskikelan ja kelan loppupäästä paksuuden vaihtelun tarkastamiseen. Käytä suoristeita ja rakotulkkeja vääntymisen mittaamiseen. Jos mahdollista, mittaa Ra-karheusarvot karheusmittareilla (karheus on pintalaatujen ydinindikaattori standardeissa määritellyillä testausmenetelmillä). Paksuusmittarin näytteenottopisteiden on katettava koko nauhan leveys eikä vain keskivyöhyke.


Pakkaus- ja merkkitarkastus. Tarkista ensin ruosteenestopakkauksen eheys ja kuljetusmerkkien luettavuus konttia avattaessa (kelan numero, teräslaatu, mitat, pintalaatu, paino, valmistuspäivämäärä). Epäile kuljetuksesta johtuvia pintavikoja mahdollisten pakkausvaurioiden varalta.


3.2 10 minuutin hyväksynnän tarkistuslista vastaanottaville osapuolille


1. Tarkasta pakkaus: Tarkista ruosteenestopaperin/kalvojen, reunasuojainten, sidontahihnojen ja teräsvaipan eheys; etsi veden altistumisen jälkiä.

2. Tarkista merkinnät: Vahvista kelan numero, teräslaatu, mitat, pintalaatu ja valmistuspäivämäärä, jotka vastaavat ostotilauksia ja Mill Test Certificate (MTC) -sertifikaattia.

3. Täyspeittoinen sivuvalon tarkastus: Tutki arkkien pintoja metri metriltä 45 asteen sivuvalon alla keskittyen 50 mm:n reuna-alueisiin.

4. Satunnainen kosketusnäyte: Vedä kynnet kolmeen satunnaiseen paikkaan erottaaksesi rullausjäljet, naarmut ja naarmut.

5. Paksuuden pistokoe: Tee mittaukset kelan päästä, keskikelan ja kelan loppupäästä ja kirjaa paksuuden vaihtelu nauhan pituuden mukaan.

6. Vääntymisen mittaus: Mittaa vapaan tilan vääntyminen yhden metrin levysegmentistä.

7. Dokumentointi ja näytteenotto: Valokuvaa vialliset alueet mittakaavaviittauksilla ja säilytä 300 millimetrin vialliset näytesegmentit vastuunarvioinnin todisteena.

8. Arvosanan ristiviittaus: Vertaa havaintoja pintaluokkalausekkeisiin luvussa IV ja tee johtopäätökset: Hyväksy / Ehdollinen hyväksyminen / Hylkääminen.


IV. NatureSteelin lähde-hallintatoimenpiteet pintavikoja vastaan


Edelliset osiot kattavat vian tunnistamisen tapahtumien jälkeistä käsittelyä varten. Tässä luvussa kuvataan tehtaan puoleiset ennaltaehkäisevät säätimet. Pintavirheet ovat pohjimmiltaan prosessiin liittyviä ongelmia. Vikojen tunnistaminen kuuluu jatkokäyttäjille, kun taas vikojen ennaltaehkäisy kuuluu tuotantolinjoille.


Peittausosasto: Viisivaiheinen peittaus ja elektrolyyttinen rasvanpoisto. Täydellinen kalkinpoisto on puhtaiden kylmävalssattujen pintojen edellytys. Liiallinen peittaus synnyttää kuoppia; alipittaus lehdet sisään painettu suomu. Elektrolyyttinen rasvanpoisto vähentää jäännösöljyriskejä, jotka liittyvät suoraan kellertäviin tahroihin ja maalikraattereihin.


Valssausosa: Kuuden korkeuden kääntöjyrsin digitaalisilla ohjausjärjestelmillä. Suljetun silmukan levyn muodon säätö ja tarkka passinvähennysten allokointi muodostavat ytimen aaltoilun, reunahalkeilun ja pituussuuntaisen paksuuspoikkeaman säätimet. Siemensin ja ABB:n numeeriset ohjausjärjestelmät tarjoavat paksuustoleransseja ±0,03 mm:iin asti ja täyttävät EN10131:n mukaisen erityistarkkuusluokan. Pienin valssauspaksuus on 0,15 mm. Telan pinnoille tehdään määräaikaistarkastuksia telan pinnan vaurioiden ja vieraiden aineiden havaitsemiseksi ennen jäljen siirtymistä arkeille. Rullajäljet ​​ovat vikoja, jotka voidaan helposti poistaa telatarkastusrutiinien avulla.


Hehkutusosa: Kirkas vetyhehkutus. Vetypitoiset suojaavat ilmakehät estävät pinnan hapettumista ja keltaista värjäytymistä ja poistavat oksidisävyn lähteellä. Hehkutuslämpötilat ja kelajännitykset segmentoidaan kelan painon ja levyn muodon mukaan kelan tukkeutumisen välttämiseksi.


Skin-pass-osio: Hallittu pidennys 0,5–1,5 %. Skin-pass rolling tällä alueella eliminoi tuottotasanteet ja parantaa levyn muotoa. Riittämätön ihon pidentyminen ei tukahduta Lüdersin juonteita; liiallinen venyminen heikentää levyn muotoa ja vähentää pinnan karheutta. Näiden parametrien tasapainottaminen on skin-pass-prosessin ydinvaatimus.


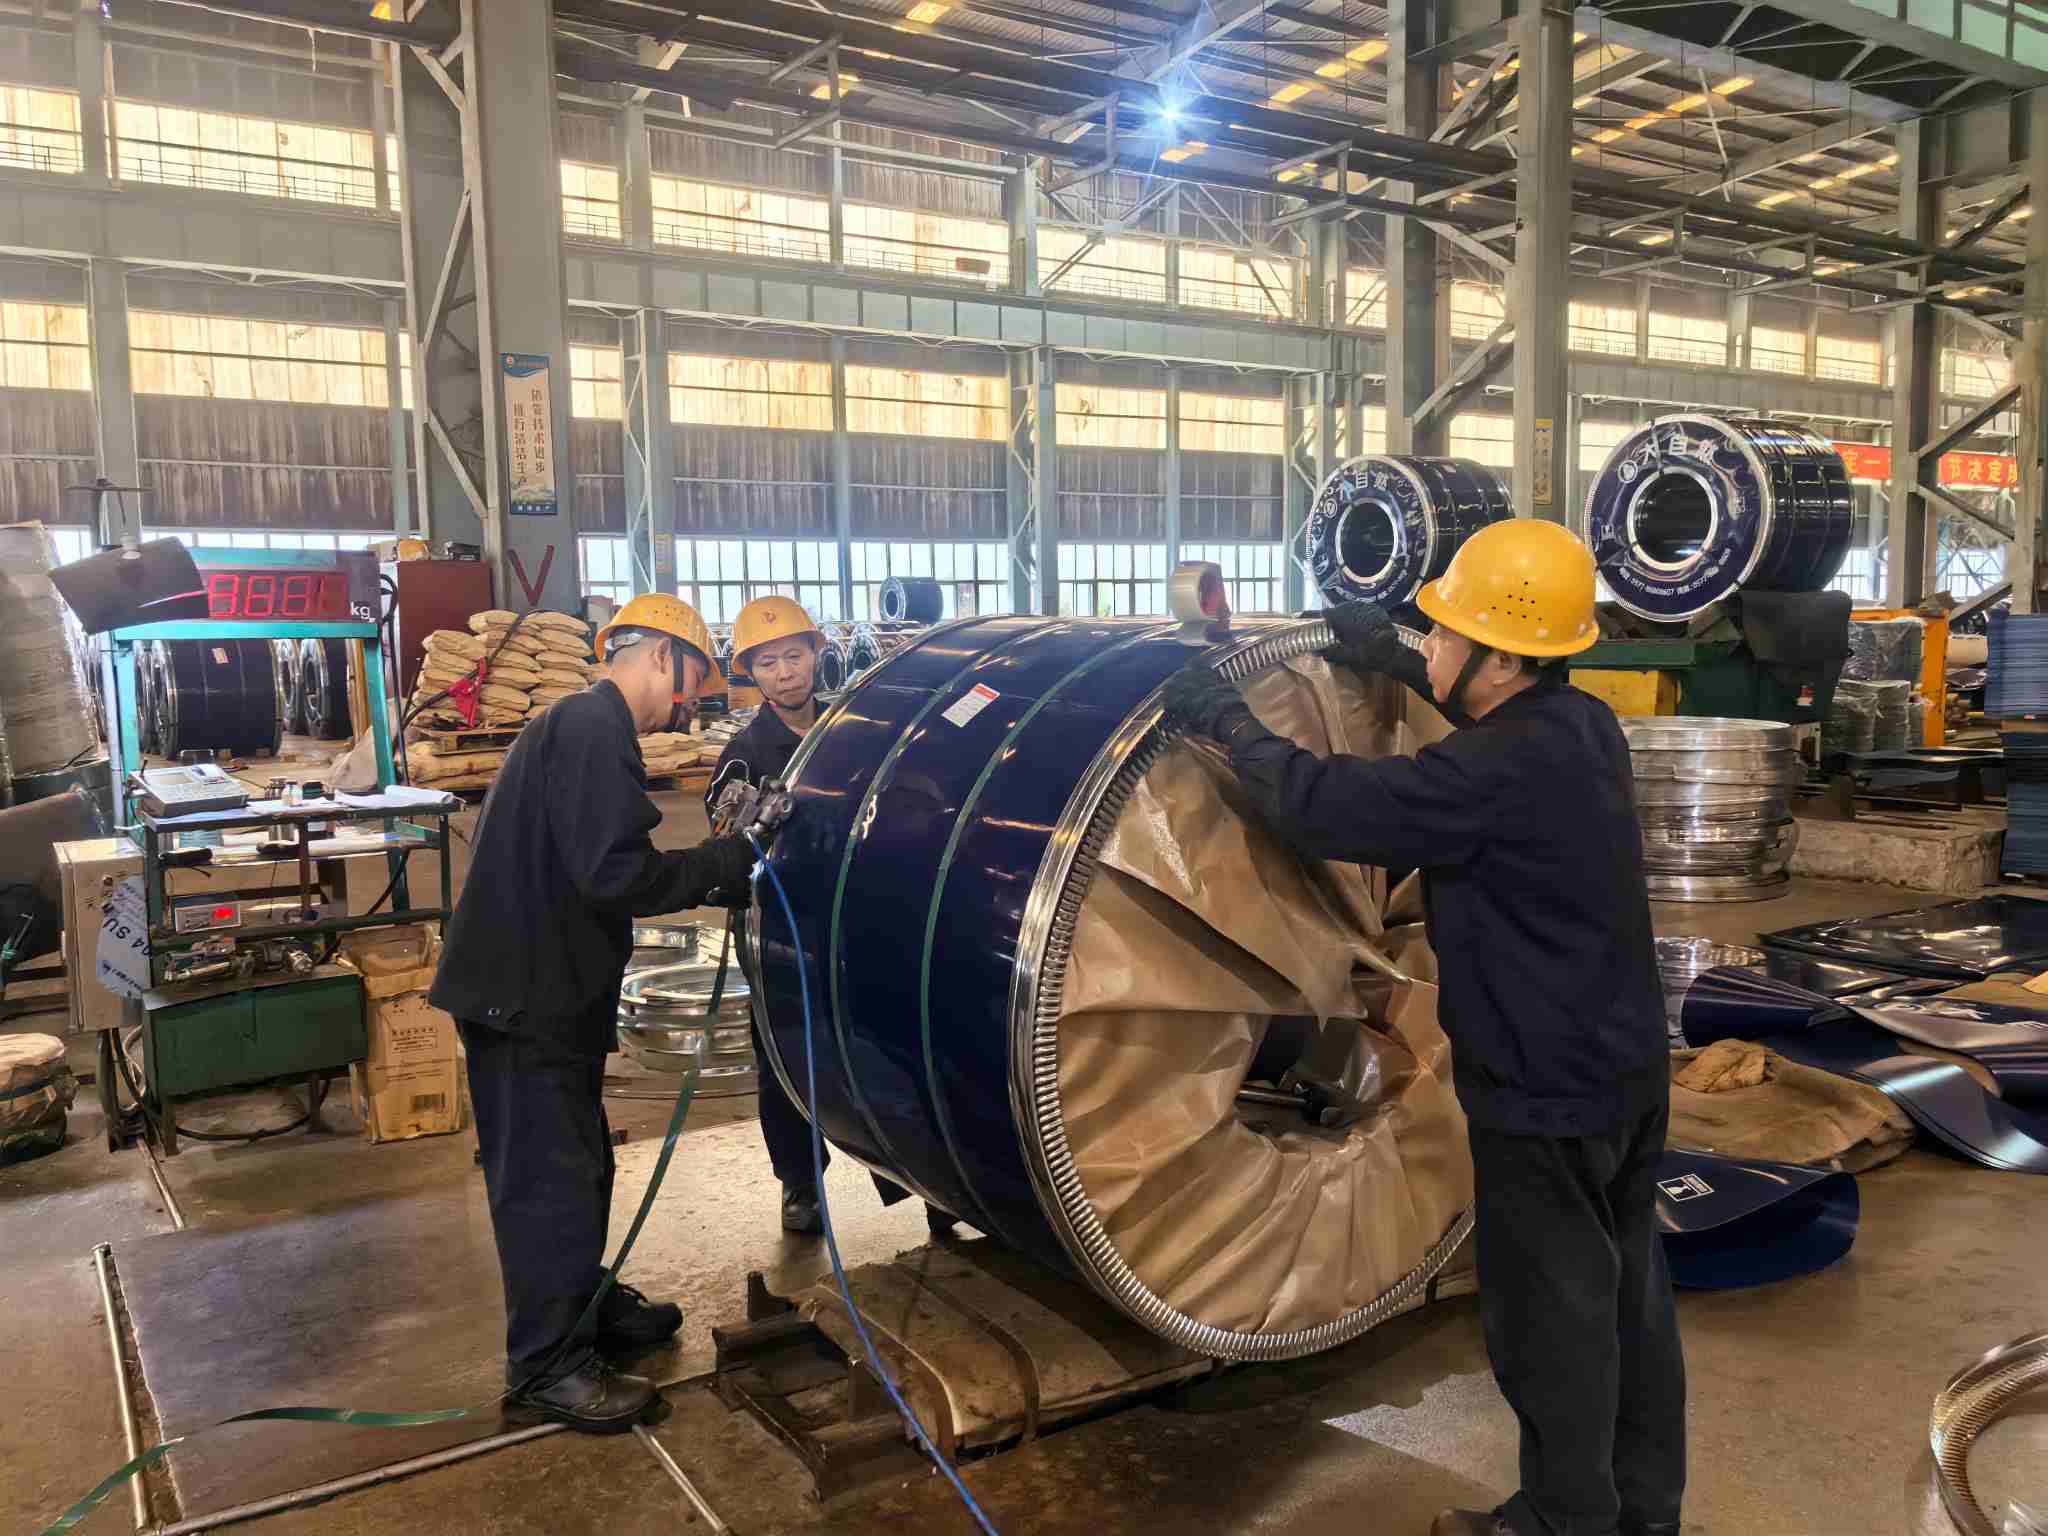
Viimeistely- ja pakkausosa: Purseeton leikkaus ja merirahtisuuntautunut pakkaus. Leikkaustoiminnot ohjaavat jäysteen korkeutta estämään huippureunan naarmuuntumista. Valmiit kelat on kääritty VCI:n haihtuvilla korroosionestokalvoilla, varustettu reunasuojain, kiinnitetty teräsnauhoilla ja kosteudenkestävällä käsittelyllä korkean suolapitoisuuden ja kosteuden omaavaa merikuljetusta varten. Suurin osa satamaan saapuvista kiistaista vesitahrojen ruosteesta voidaan välttää tukevalla pakkauksella.


Tarkastusosio: Kolmiportaiset tarkastusportit. Saapuvien kuumavalssattujen kelojen tarkastus; prosessinaikainen tarkastus peittauksen, hehkutuksen ja pintakäsittelyn jälkeen; kuljetusta edeltävä tarkastus, jossa yhdistyvät pintanäytteenotto ja mittamittaus. Näytesegmentit ja testitietueet säilytetään jokaisesta erästä, ja toimituksiin liittyvät Mill Test Certificate (MTC) -sertifikaatit. Kaikki laatuhäiriöt voidaan jäljittää tiettyihin prosesseihin ja tuotantoaikaikkunoihin, mikä tarjoaa vankkaa näyttöä vastuun arvioinnista.


In short: Surface defects are not "uncovered via inspection". Ne ovat joko "valmistettuja" tai "estetty". Inspection validates process performance rather than acting as a last‑resort safety net.

NatureSteel Coil Packing Process

Johtopäätös


Kylmävalssattujen kelojen pintavikojen tunnistaminen perustuu prosessitiedon, standardien ja kenttäkokemuksen yhdistelmään. Tähän asiakirjaan on koottu useita vikatyyppejä, hyväksyntätarkistusluetteloita ja vastuunarviointikehyksiä tarkastuksia varten. NatureSteelillä on laaja kylmävalssauksen asiantuntemus ja se toteuttaa koko prosessin pintalaadun valvontaa. VCI:n ruosteenestopakkaus stabiloi kelan olosuhteet koko merikuljetuksen ajan. Teräslaadun eritelmiä (esim. DC01, SPCC), pintalaatua koskevia konsultaatioita tai tarjouspyyntöjä varten ota rohkeasti yhteyttäota meihin yhteyttä.


Aiheeseen liittyviä uutisia
Jätä minulle viesti
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
HylätäHyväksyä